鍋爐用冷拔內(nèi)螺紋無縫鋼管的試制
1 前言
鍋爐用內(nèi)螺紋無縫鋼管(簡稱內(nèi)螺紋管)的內(nèi)壁上有凹凸的內(nèi)螺紋,能有效改善管壁的傳熱效果,使管壁溫度更加均勻,因而在300、600MW及以上的大容量亞臨界和超臨界火電鍋爐中得到廣泛應(yīng)用。國內(nèi)生產(chǎn)的主要品種為ASME系列中的SA210-A1、SA-210C等牌號。凱時娛樂城因目前國內(nèi)只有極少數(shù)廠家能批量生產(chǎn),產(chǎn)量在1.5萬t/a以上,故尚有一定的市場需求量。
2 內(nèi)螺紋管的技術(shù)要求
目前內(nèi)螺紋管的國家標(biāo)準(zhǔn)尚未實施,因而生產(chǎn)廠家僅按各鍋爐制造廠的具體采購規(guī)范組織生產(chǎn)。除要求化學(xué)成分和力學(xué)性能符合國標(biāo)或ASME標(biāo)準(zhǔn)外,不同的鍋爐制造廠家對鋼管廠家鋼管規(guī)格、螺紋頭數(shù)、幾何尺寸偏差等有不同的要求。為了獲得良好的傳熱效果,對螺紋高度、螺距、螺紋升角有特殊的規(guī)定。圖1為國內(nèi)某鍋爐制造廠采購規(guī)范中冷拔內(nèi)螺紋管的截面示意圖。

其采購規(guī)范規(guī)定Φ60.3mm X 7.5mm內(nèi)螺紋管的主要參數(shù)為:
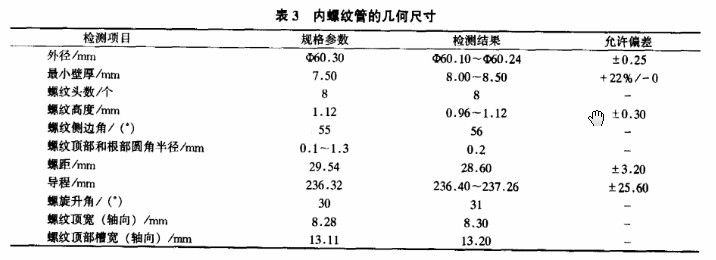
外徑Φ(60.3±0.25)mm;較大內(nèi)徑Φ(43.40±0.25)mm;最小內(nèi)徑Φ40.32mm;最小壁厚7.5mm(﹢22%/-0);螺紋頭數(shù)8個;螺紋高度(1.12±0.30)mm。
3 拔制原理
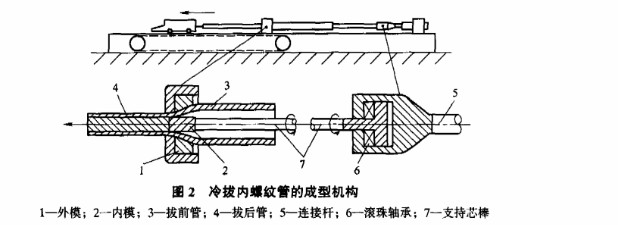
冷拔內(nèi)螺紋管技術(shù)是在固定內(nèi)模拔管技術(shù)的基礎(chǔ)上發(fā)展起來的。冷拔內(nèi)螺紋管的成型機構(gòu)如圖2所示。拔制過程中,由于內(nèi)模上存在螺紋溝槽,溝槽的前沿側(cè)邊將承受與之接觸的管料內(nèi)壁凸肋前沿側(cè)邊的擠壓,在溝槽受力側(cè)的法向上產(chǎn)生擠壓力,此力的切向分量將驅(qū)動內(nèi)模和連桿旋轉(zhuǎn)。只有當(dāng)內(nèi)模螺旋溝槽曲線的升角大于一定數(shù)值時,溝槽受力側(cè)邊所受的切向分力才足以克服內(nèi)模和連桿所受的旋轉(zhuǎn)阻力而發(fā)生旋轉(zhuǎn)。管料在小車拖動下,減徑減壁前進(jìn),內(nèi)表面受內(nèi)模的旋轉(zhuǎn)作用,形成了內(nèi)螺紋。
4 生產(chǎn)工藝
4.1工藝流程
冷拔內(nèi)螺紋管的生產(chǎn)工藝流程:熱軋毛管→組批→打頭→酸洗→檢驗、修磨→酸洗、潤滑→拔制→退火→矯直→切管→雙探→打頭→退火→酸洗→、潤滑→成品拔制→成品熱處理→矯直→切管→檢驗→包裝→入庫。
4.2冷拔生產(chǎn)工藝
4.21拔制工藝及毛管規(guī)格的確定
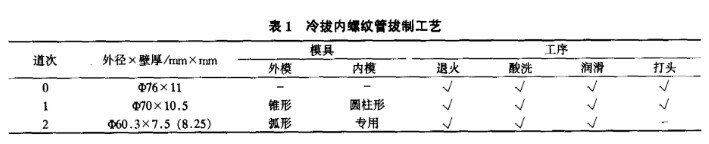
在冷拔成型過程中,管料沿拔制方向的延伸變形為主要變形,而鋼管整個橫截面卻為不均勻變形,即使內(nèi)模溝槽不直接沿徑向擠壓內(nèi)螺紋,管料在內(nèi)螺紋處的壁厚也將參與延伸變形,薄壁部分產(chǎn)生附加壓應(yīng)力,厚壁部分產(chǎn)生附加拉應(yīng)力,管壁被延伸拉薄即出現(xiàn)拉縮現(xiàn)象。這就使得凸筋充填困難,實際螺紋高度小于內(nèi)模溝槽深度。凸筋的拉縮量與壁厚壓下率、壁徑比、壁厚不均勻有關(guān)。為了保證螺紋高度達(dá)到標(biāo)準(zhǔn)要求,必須有足夠的減壁量。但是,減壁量受拔制應(yīng)力的限制不可能很大,否則管料和內(nèi)模可能被拉斷。考慮到成品壁厚為單向正偏差,實際最小壁厚按﹢10%計算,為8.25mm。根據(jù)資料提供的公式,可計算出成品前道次的鋼管壁厚約為10.2mm。為了減少拔制道次,毛管規(guī)格應(yīng)盡可能接近成品規(guī)格。同時,為了消除熱軋毛管的壁厚不均勻及其他缺陷,在拔制成品前應(yīng)先用圓柱形內(nèi)模粗拔1道。經(jīng)多次試驗,最后選用Φ76mm X 11mm的毛管,具體冷拔工藝見表1。
4.2.2內(nèi)模的設(shè)計
內(nèi)螺紋管的主要尺寸參數(shù)是鋼管外徑、內(nèi)徑、壁厚、螺紋高度、螺旋升角。外徑、內(nèi)徑、壁厚隨規(guī)格不同而不同。在設(shè)計內(nèi)模時主要考慮螺紋高度和螺旋升角。雖然內(nèi)螺紋管的螺紋高度為給定值,但由于拔制過程中會產(chǎn)生拉縮,因此拔后螺紋高度比內(nèi)模溝槽深度小,可根據(jù)壁厚的拉縮量來確定內(nèi)模溝槽深度。確定螺旋升角必須考慮兩方面因素:一是傳熱效率,螺旋升角越大,越有利于鋼管內(nèi)蒸汽的紊流作用,傳熱效率越高;二是力學(xué)條件,隨螺旋升角增大,拔制力相應(yīng)增大,可能使芯桿拉斷,也可能因內(nèi)模自鎖而難以成型甚至不能成型。根據(jù)資料,螺旋升角選用30°較為合適。同時為防止內(nèi)螺紋凸肋側(cè)邊刮傷鋼管內(nèi)壁和外形塌陷畸變,必須保證溝槽開度,一般為30°~55°。
4.2.3酸洗潤滑
合理的酸洗、潤滑工藝制度,是保證鋼管順利拔制且不產(chǎn)生內(nèi)外表面缺陷的關(guān)鍵。實際工藝參數(shù)為:
酸洗時采用新酸配槽,[H2SO4]=16%~18%,并加熱1%~3%食鹽,正常生產(chǎn)[Fe2+]低于150g/L,溫度60~65℃,酸洗時間不宜過長,以洗凈表面氧化鐵皮為準(zhǔn)。酸洗時應(yīng)多啟動(每5~10min啟動1次),防止過酸洗。
磷槽總酸度大于20,游離酸大于0.9,溫度65~75℃,時間大于15min。
采用二次皂化工藝,皂化完干燥8h后拔制,螺紋成形道次拔制時內(nèi)外模表面涂專用潤滑脂。
4.2.4成品熱處理
采用ASME SA-210C高壓鍋爐管成品熱處理工藝,正火溫度(900±10)℃,保溫30min。
5 試制結(jié)果
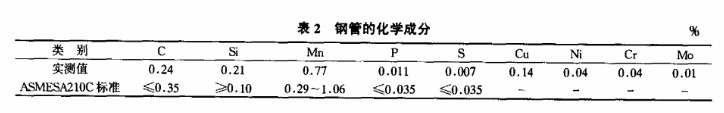
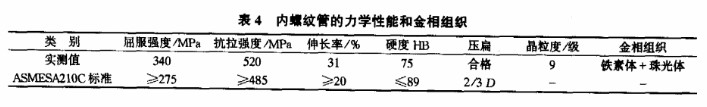
經(jīng)檢測,SA-210C鋼管的化學(xué)成分見表2,幾何尺寸見表3,力學(xué)性能和金相組織見表4。
另外,由于目前國內(nèi)尚無內(nèi)螺紋管專用探傷設(shè)備,為保證成品管實物質(zhì)量,毛管拔至Φ70mm X 10.7mm后進(jìn)行預(yù)精整,經(jīng)退火、矯直、切頭后要求渦流+超聲波雙探合格。
6 結(jié)果討論
本次試生產(chǎn)共投料1.50t,收得成品內(nèi)螺紋管1.15t,試制成材率為77%,說明工藝較可行,可轉(zhuǎn)入批量生產(chǎn)。但生產(chǎn)過程中存在下列問題:
(1) 從表3可見,所生產(chǎn)的內(nèi)螺紋管雖幾何尺寸達(dá)到標(biāo)準(zhǔn)要求,但鋼管外徑和螺紋高度均為負(fù)偏差,螺紋高度不夠是由于毛管壁厚偏薄;之后增加毛管壁厚,使拔前拔后的壁厚差保證在1.5mm以上,螺紋高度基本達(dá)到要求;鋼管外徑偏小是由于內(nèi)模位置調(diào)整不當(dāng),其靠前或靠后均有影響。從表2、表4可見,其化學(xué)成分和性能完全滿足ASME要求,且性能余量較大。
(2) 內(nèi)模形狀很重要。在開始設(shè)計內(nèi)模時,由于對開度和倒角未加注意,因而生產(chǎn)出的管子出現(xiàn)臺階和輕微毛刺。改進(jìn)后,增加了槽溝的開度和倒角,缺陷完全消除。
(3) 毛管壁厚不均對螺紋高度影響很大。如果毛管壁厚不均嚴(yán)重或有很深的內(nèi)螺紋缺陷,則不能保證成品的螺紋高度或使高度不均。
7 結(jié)論
(1) 此次試生產(chǎn)的冷拔內(nèi)螺紋無縫鋼管,經(jīng)檢測,各項指標(biāo)均達(dá)到有關(guān)標(biāo)準(zhǔn)要求。
(2) 在確定毛管規(guī)格時,要充分考慮拉縮現(xiàn)象,保證成品前道次的壁厚大于成品最大壁厚1.0~1.5mm。
(3) 內(nèi)模時拔制成功與否的關(guān)鍵。設(shè)計內(nèi)模時要充分考慮溝槽的深度及開度,以使拔制時得到合理的螺紋高度,并防止出現(xiàn)劃傷。