国产男小鲜肉同志免费-久久69精品久久久久久hb-四虎色-国产乱码久久久久久久-18禁污久久久久久久网站-成人影院一区二区-2019最新国产不卡a-国产 精品 自在 线-亚洲第一页色-91精品久久久久久综合五月天-欧美高清在线一区

天津鍍鋅廠-天津熱鍍鋅廠家-鍍鋅加工廠-熱浸鍍鋅加工廠-吹鍍加工-吊鍍加工廠-掛鍍加工廠-光伏太陽能支架
網站首頁企業簡介新聞動態產品介紹產品信息銷售網絡在線留言聯系我們

      天津鍍鋅廠
      天津熱鍍鋅廠家
      鍍鋅扁鋼
      鍍鋅角鋼
      鍍鋅方管
      鍍鋅加工-鍍鋅方矩管
      熱浸鍍鋅加工
      鍍鋅鋼管
      吊鍍加工產品
      吹鍍加工
      掛鍍加工
      光伏太陽能支架
    天津正泰熱鍍鋅廠
    電話:022-59592552
    手機:13302119802 15302119933
    傳真:022-60122633
    地址:天津市靜海區大邱莊工業園
 
   ·當前位置:網站首頁 > 熱浸鍍鋅加工廠 > 瀏覽正文
12GrMo合金鋼管管道坡口的制備及對接要求
作者:天津鍍鋅廠    來源:www.szwlgs.com.cn    點擊數:   更新時間:2013年02月10 【字體:大 中 小】 

12GrMo合金鋼管管道坡口的制備及對接要求

(1)     焊口位置應避開應力集中區,百利宮且便于施焊及焊后熱處理。

(2)     焊接件的切割和坡口加工宜采用機械方法,也可采用氧乙炔焰熱加工方法,但必須去除坡口表面的氧化皮、熔渣及影響接頭質量的表面層,并將凹凸不平處打磨平整。

(3)     焊件組對前坡口及其內外層表面不小于15mm范圍內的油、漆、垢、銹、毛刺等清除干凈,并露出金屬光澤,且不得有裂紋、夾層等缺陷。

(4)     焊件組對時,內壁應齊平,內壁錯邊量不得超過厚度的10%,且對接單面焊不得大于1mm,對接雙面焊不得大于3mm。

(5)     焊件組對的坡口形式及對口間隙,復合設計圖紙要求及《現場設備、工業管道焊接工程施工及驗收規范》規定。

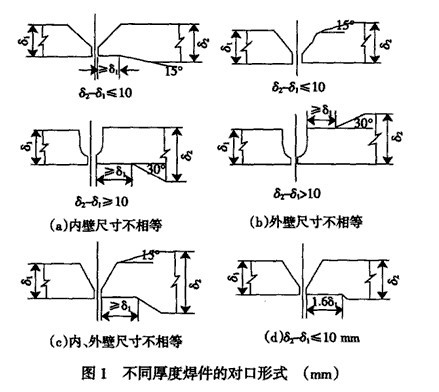
(6)     不同厚度焊件對口時,其厚度差處理方法見圖1。


合金鋼管主要應用于工藝要求嚴格,介質溫度、壓力比較高的工藝管道。因為合金鋼管具有較高的硬度,較高的抗高溫、抗高壓、耐磨等優良性能,因此成為企業確保安全、穩定的生產基礎,也是企業追求效益最大化的基礎。煙盒按照管道焊接工藝流程進行操作,保證壓力管道的焊接質量,對企業安全運行具有重大意義。現以設計壓力為3.82MPa、設計溫度450℃、管道材質為12GrMo合金鋼管為例闡述合金鋼管的焊接工藝。

·[新聞動態]15crmoG合金管廠家環保減產再次發酵? 能
·[熱浸鍍鋅加工廠]15crmoG合金管產業產能過剩是全球性問題
·[熱浸鍍鋅加工廠] 我國15crmoG合金管出口今年首破億噸大
·[熱浸鍍鋅加工廠] 股市價格回調是否能帶動15crmoG合金管
·[新聞動態] “金九”預期已基本落空 15crmog合金管
·[熱浸鍍鋅加工廠]15crmoG合金管本周市場窄幅震蕩運行
·[熱浸鍍鋅加工廠] 15crmoG合金管的用途
·[產品介紹] 時效處理溫度對15crmoG合金管使用性能
 

天津正泰熱鍍鋅廠 版權所有 網站后臺
電話:022-59592552 手機:13302119802 15302119933 傳真:022-60122633 地址:天津市靜海區大邱莊工業園
產品中心 聯系我們 網站地圖