新余電廠SA213-T91高壓鍋爐用過熱器管的換管方法
鍋爐過熱器是用來將飽和蒸汽干燥并加熱到一定溫度的熱交換設(shè)備,由蛇形管及聯(lián)箱組成,垂直布置在鍋爐爐膛出口和過渡煙道內(nèi),百樂門亞洲一般過熱器管焊接時(shí)大多為垂直固定焊口(橫口),過熱器有輻射式、半輻射式和對(duì)流式三種形式,過熱器管規(guī)格一般為φ32~76mm,材質(zhì)一般有12Cr1MoV、12Cr2MoWVTiB(鋼102)、SA213-TP347、SA213-T91等鋼種,由于過熱器處在鍋爐的高溫區(qū)域,制造鍋爐過熱器管的鋼材較特殊,一旦過熱或出現(xiàn)焊接質(zhì)量問題,極容易發(fā)生過熱器爆管事故,由于過熱器管排比較密集,所以,給焊接工作造成很大困難,下面介紹SA213-T91過熱器換管方法。
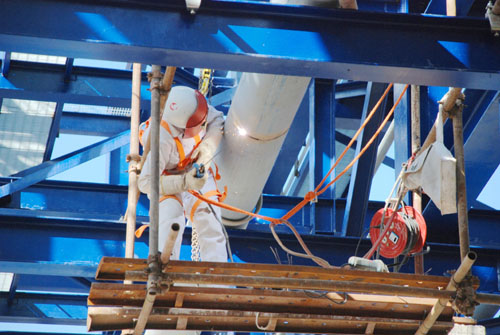
SA213-T91高壓鍋爐管焊接
1. 焊前準(zhǔn)備
(1) 確定換管部位,將管卡及防磨板割下,用割管機(jī)將應(yīng)換的管子割下。
(2) 用坡口機(jī)或磨光機(jī)將管子加工成32℃±1°的V形坡口,鈍邊加工成1~2mm,并將坡口邊緣內(nèi)外壁20mm以內(nèi)磨至金屬光澤。
(3) 用對(duì)口鉗對(duì)口,保證對(duì)口間隙為2~3mm,對(duì)口前將上下管口用易溶紙堵上,防止管內(nèi)有風(fēng)及內(nèi)壁充氬氣流失影響焊接質(zhì)量。
2. 工藝、設(shè)備及材料的選擇
(1) 選擇氬弧焊打底氬弧焊蓋面的全氬弧焊焊接工藝,打底焊接時(shí)內(nèi)壁充氬保護(hù)。
(2) 焊接材料選擇TGS-9Cb型φ2.5氬弧焊絲。
(3) 焊接電源選擇ZX7-400型逆變焊機(jī),采用直流正接。
3. 焊接操作方法及焊接參數(shù)的選擇
(1) 打底前應(yīng)將焊縫預(yù)熱150℃。
(2) 打底時(shí)焊接電流為90A,電弧電壓為12V。
(3) 打底焊接速度為60mm/min。
(4) 打底時(shí)氬氣流量為9L/min。
(5) 焊接是管子內(nèi)壁充氬,充氬時(shí)氬氣流量為4L/min。
(6) 起焊時(shí)從最困難位置起弧。
(7) 起焊時(shí)采用接觸引弧法,電弧拉長5~6mm,稍微預(yù)熱后保持1~3mm的距離填絲施焊。
(8) 兩手輪換操作,保持焊槍與管子切線70°~80°夾角,焊絲成15°~20°夾角,按“兩慢一快”原則,保證母材與焊絲熔化良好。
(9) 接頭處用焊槍加熱形成熔池后填加焊絲,壓低電弧正常施焊,封口處留2mm溶孔自然熔合,填加焊絲將熔池填平,防止縮孔產(chǎn)生。
(10)收弧時(shí)電弧引向坡口邊沿,待原熔池凝固后新的熔池未形成前收弧,防止縮孔產(chǎn)生。
(11)打底結(jié)束后對(duì)焊縫表面氧化物進(jìn)行清理,露出金屬光澤,檢查焊縫表面是否存在表面氣孔、裂紋等缺陷。
(12)蓋面要求焊縫余高在0~3mm之間,余高差≤2mm,焊縫寬窄差≤2mm,每側(cè)增寬2mm,咬邊深度≤0.5mm。
(13)蓋面時(shí)焊接電流為80A,焊接速度為70~90mm/min,操作方法與打底時(shí)一樣。
(14)蓋面層接頭與打底層應(yīng)錯(cuò)開,注意層間熔化情況,同時(shí)保證與母材過渡圓滑。
(15)操作時(shí)手法一定要靈活,隨時(shí)調(diào)整焊槍角度,動(dòng)作要快。
(16)蓋面時(shí)一定要控制輸入的熱量,通過熔池形狀及明暗程度輸入的熱量,熔池大則應(yīng)減小電流或加快焊接速度。
(17)接頭應(yīng)過渡圓滑、平整,太快易產(chǎn)生熔化不良,太慢則容易使接頭過高,形成焊瘤。
4. 焊后熱處理
(1) 焊接結(jié)束后應(yīng)將焊縫進(jìn)行緩冷,待所有焊縫結(jié)束后進(jìn)行熱處理。
(2) 焊接結(jié)束后12h內(nèi)必須對(duì)焊縫進(jìn)行熱處理。
(3) 熱處理時(shí)采用電阻加熱形式。
(4) 熱處理溫度為760℃±10℃。
(5) 恒溫時(shí)間為0.5h。